齿轮是机械传动的核心,齿坯作为齿轮成型的“第一道关”,其车削精度直接影响后续滚齿、热处理等工序的稳定性。然而传统加工模式下,齿坯车削长期面临多道工序分离、多次装夹定位偏差、人工上下料效率低下等难题——工序越复杂,累积误差越大,批量一致性越难保障。川禾C200HS以“双主轴协同、全自动流转、毛坯进成品出、占地面积小”为核心,为齿坯精密车削提供完整的无人化解决方案。
在C200HS自动化单元中,齿坯从毛坯到精车成品全流程无缝衔接:输送带自动送料,机器人精准抓取并装夹至主轴。第一工序完成端面与内孔粗车、内孔精车,基准面与内孔尺寸一次到位。机器人自动翻转换向,第二工序自动装夹定位后,端面与外圆粗车、精车及内孔粗车、精车连续进行。全部车削完成后,机器人自动下料取出成品——全程无需人工干预。
硬核技术支撑高效自动化
C200HS采用电主轴滑台水平布置、刀塔滑塔与床身45°倾斜的结构,低重心、大承载面积,兼具高刚性与高精度。X/Z轴重复定位精度≤0.003mm,为齿坯关键尺寸加工提供坚实保障。
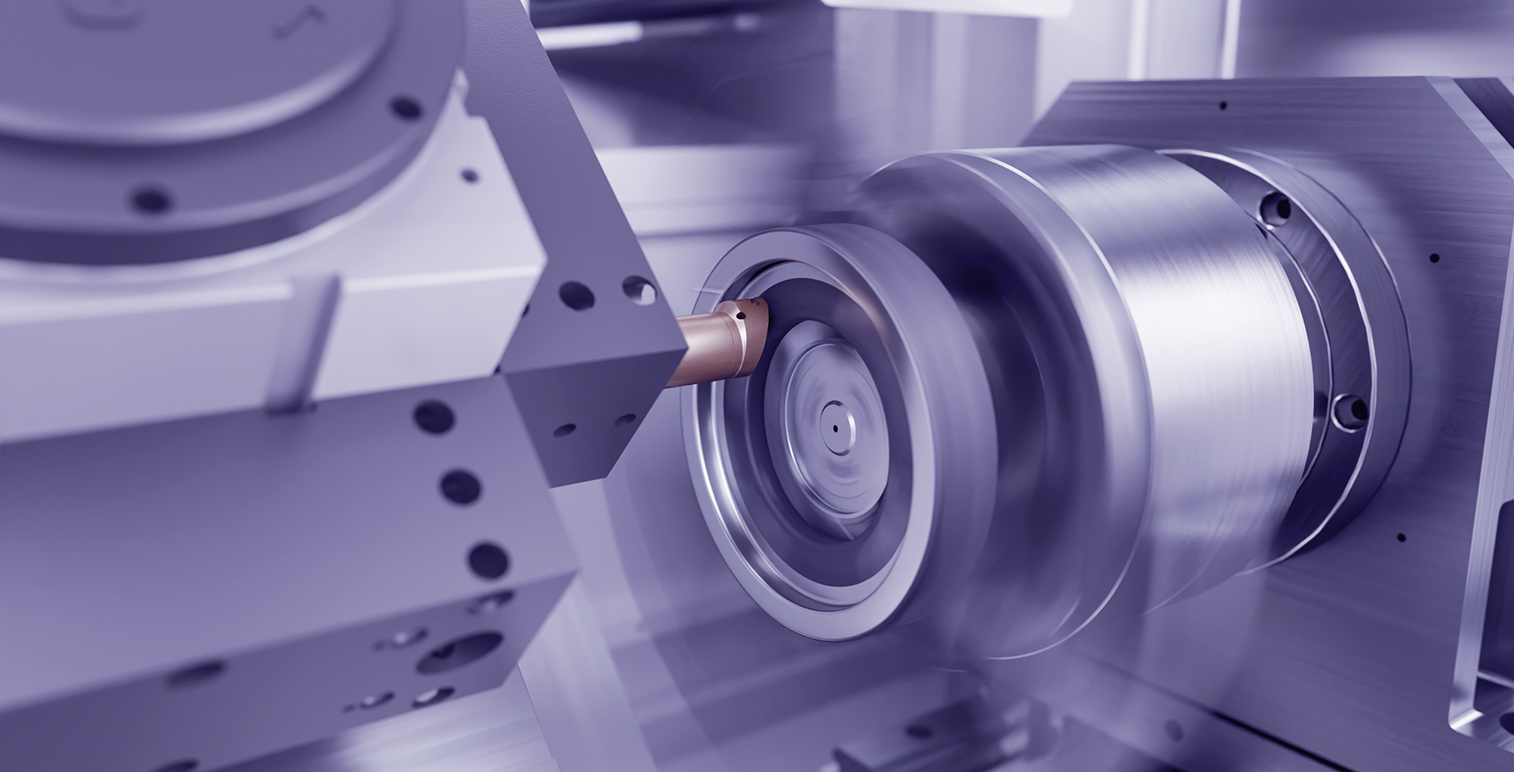
四方刀塔提供8个工位,可安装镗刀、外圆车刀、端面车刀等,换刀快速精准。配合高精度主轴、特制夹具、专用内冷刀具及冷却系统,大幅提升刀具寿命;姊妹刀具减少停机等待。气密检测实时监控装夹,在线检测系统自动补偿刀具磨损,从源头杜绝批量报废。
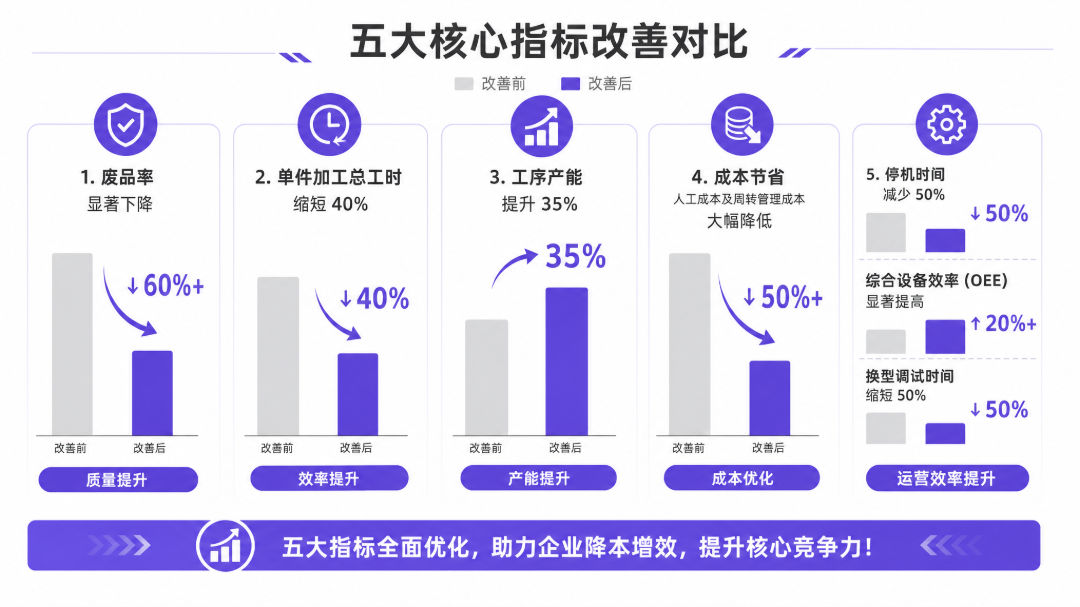
齿坯内外径与长度方向关键尺寸稳定可控,在线自动补偿确保刀具磨损阶段尺寸一致性,废品率显著下降。 粗精车一体化加工,双主轴协同作业,单件总工时大幅缩短,工序产能显著提升。 多组自动化线仅需少量操作人员,大幅节省二次装夹人工及周转管理成本。 加工一致性强,不同批次、型号关键尺寸无波动,停机时间大幅减少,综合设备效率显著提高。 换型调试时间大幅缩短,轻松应对多品种、小批量需求,市场响应速度加快。
C200HS是一套完整的“机床(全封闭防护)+ 内置关节机器人 + 自动料仓”一体化生产单元,OP10与OP20对称模块化设计,结构紧凑。从齿坯毛坯到精车成品全流程自动流转,真正实现齿坯车削的无人化连续生产。
 首页
 产品中心
 电话咨询
 留言